
3 de noviembre de 2026
Sistemas de Higiene por Aspersión (SHA) en la industria alimentaria: claves para una limpieza eficaz y segura
Los sistemas de higiene por aspersión (SHA) representan uno de los pilares fundamentales de cualquier programa de limpieza y desinfección en la industria alimentaria. Cajas, moldes, bandejas, perchas, utensilios, carros, cutters, cubitainers y palets se utilizan de forma continua en el almacenamiento y transporte de materias primas, productos en proceso y alimentos ya elaborados, convirtiéndose en puntos críticos de contaminación si no se gestionan correctamente.
La limpieza manual de estos elementos es complicada, poco reproducible y difícilmente auditable. El uso de sistemas profesionales de lavado por aspersión —túneles de lavado y armarios de lavado— permite estandarizar el proceso, reducir el riesgo de contaminaciones cruzadas y garantizar resultados microbiológicos consistentes en cada ciclo. El diseño del equipo, la selección del producto químico más adecuado y el control del proceso son factores igualmente determinantes para el éxito de cualquier sistema SHA.
Este artículo analiza en profundidad cómo funcionan estos sistemas, qué factores hay que controlar para garantizar su eficacia y cómo validar y mantener el proceso a lo largo del tiempo.
¿Por qué los elementos reutilizables son un foco crítico de contaminación cruzada?
Los elementos reutilizables de la industria alimentaria —cajas, bandejas, moldes— son superficies en las que el alimento puede permanecer en contacto durante períodos más prolongados que en otros equipos de la planta. Esto los convierte en vectores potenciales de contaminación cruzada cuando no se someten a procedimientos de higienización adecuados.
Los residuos que pueden acumularse en su interior incluyen restos de materia orgánica, fragmentos de etiquetas, agua residual, productos químicos de ciclos anteriores, biofilms y microorganismos patógenos y alterantes. Un mismo tipo de caja utilizado para diferentes aplicaciones sin una limpieza y desinfección correctas entre usos puede convertirse en un importante foco de contaminaciones cruzadas.
Por este motivo, la higienización de estos elementos con sistemas profesionales de aspersión debe considerarse una parte esencial del programa de higiene de cualquier empresa alimentaria, con el mismo nivel de rigor que los sistemas CIP de circuitos o la limpieza OPC de superficies abiertas.
Procedimiento ideal de gestión de elementos reutilizables
Para gestionar correctamente el ciclo de vida higiénico de estos elementos, es clave seguir un procedimiento estructurado en las siguientes fases:
- Vaciado completo de residuos presentes en el elemento. De forma manual o mediante sistemas automáticos.
- Almacenamiento en zona diferenciada de elementos sucios, durante el menor tiempo posible, antes de la limpieza y desinfección.
- Limpieza y desinfección automática con equipo SHA.
- Secado automático.
- Retorno al proceso o almacenamiento en zona diferenciada de elementos limpios, con prevención de recontaminación.
¿Cómo funciona un sistema de lavado por aspersión? Tipos de equipos SHA
La limpieza industrial por aspersión puede realizarse con dos tipos principales de equipos, cada uno con características y aplicaciones diferenciadas.
Túneles de lavado
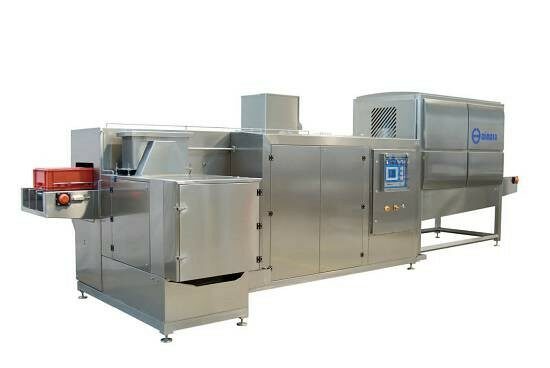
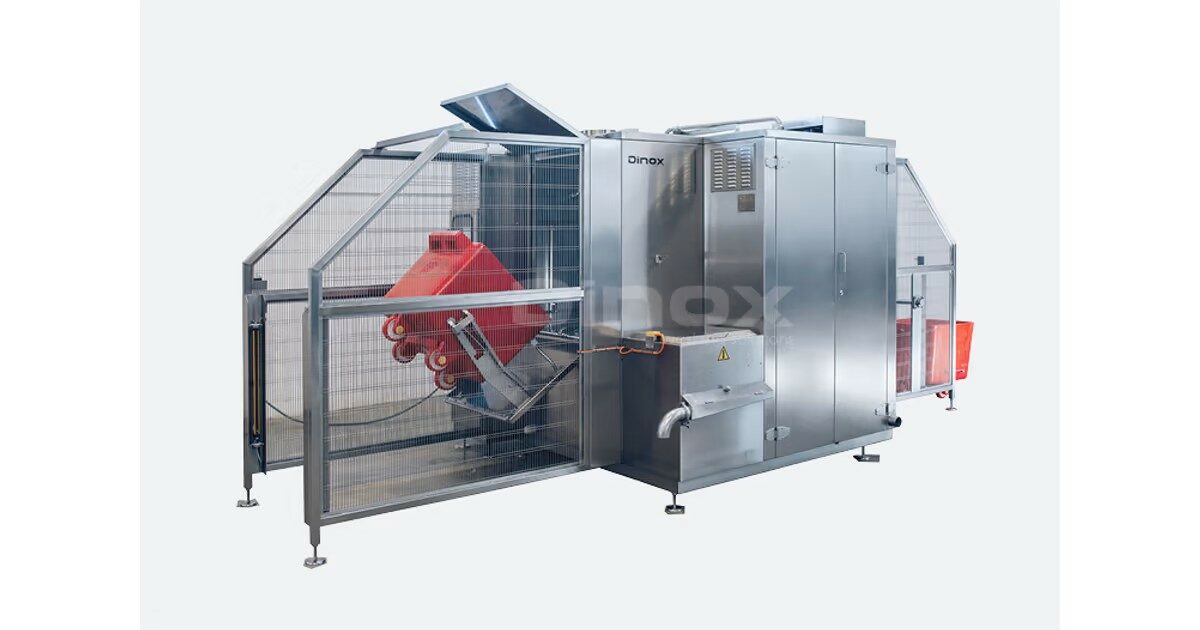
Los túneles de lavado son el sistema más habitual para procesar grandes volúmenes de cajas y bandejas en continuo. El tamaño y la capacidad del túnel dependen del volumen de elementos a procesar. Aunque el diseño puede variar, el proceso suele incluir las siguientes etapas:
- Prelavado: eliminación de la suciedad más gruesa mediante un aclarado con agua, habitualmente recuperada.
- Escurrido con aire (no habitual, pero muy recomendable para mejorar la eficacia del lavado posterior).
- Lavado con detergente: aplicado a presión para desprender y eliminar la suciedad orgánica.
Aclarado intermedio: retira los restos de detergente y suciedad arrastrada. - Desinfección (cuando es necesaria): aplicación de una solución biocida.
- Aclarado final: evita residuos químicos en contacto con los alimentos.
- Secado: en algunos equipos, mediante soplado de aire caliente o centrifugado para reducir la humedad residual.
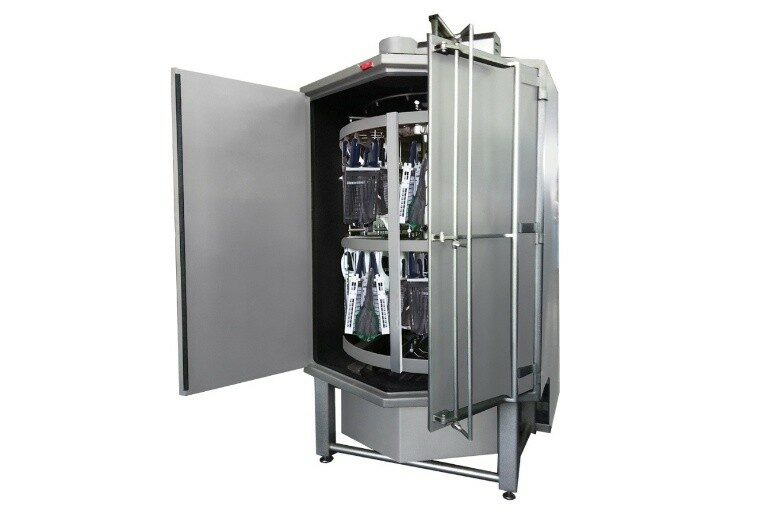
Armarios de lavado
Los armarios de lavado son equipos en los que se introducen los elementos a limpiar, se cierra la puerta, se realiza el proceso completo y se extraen los elementos limpios por la misma puerta o por una contrapuerta para evitar cruces. Son especialmente útiles para elementos grandes o estructuras que soportan muchos utensilios, como cuchillos, guantes de malla o delantales. El tiempo de lavado es mayor, pero el proceso es habitualmente más eficaz por los tiempos de contacto más prolongados.
| Sistema | Ventajas | Desventajas | Elementos habituales |
|---|---|---|---|
| Túnel de lavado | Integración en procesos productivos. Mayor rendimiento (elementos/hora). | Menor versatilidad. Limitación de tiempos y fases. Mayor espacio necesario. | Cajas, moldes, bandejas, estructuras, palets plástico |
| Armario de lavado | Mayor versatilidad. Varios programas disponibles. Procesos más largos y eficaces. | Tiempos de lavado más largos. Menor rendimiento. Difícil integración en proceso continuo. | Carros, cutters, bins, cuchillos, guantes de malla, delantales. |
Factores clave para una limpieza eficaz: el círculo de Sinner en los sistemas SHA
La eficacia de cualquier proceso de higienización depende del equilibrio entre los cuatro factores del diagrama de Sinner: acción mecánica, acción química, temperatura y tiempo.
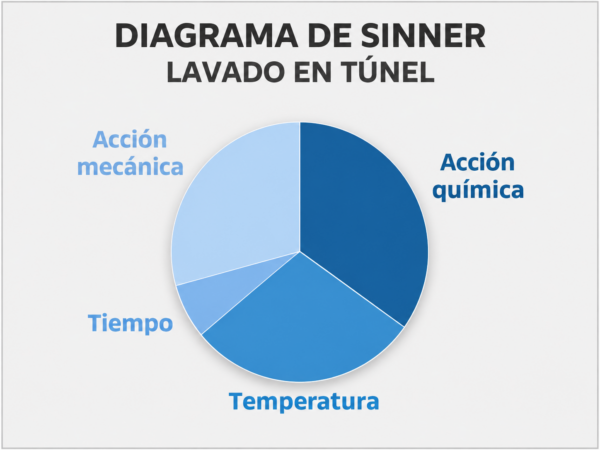
En los túneles de lavado, el tiempo es el factor más limitado, lo que hace que los otros tres sean especialmente críticos.
Para que el proceso de higienización sea realmente efectivo, es imprescindible controlar varios parámetros, basados en los factores claves de limpieza del diagrama de Sinner (Acción mecánica, Acción química, Temperatura y Tiempo):
- Caudal, presión y orientación de los elementos de aspersión: determinan el impacto mecánico sobre todas las superficies del elemento, especialmente el interior de las cajas.
- Colocación correcta de los elementos dentro del túnel o armario: imprescindible para que las boquillas impacten en todas las superficies.
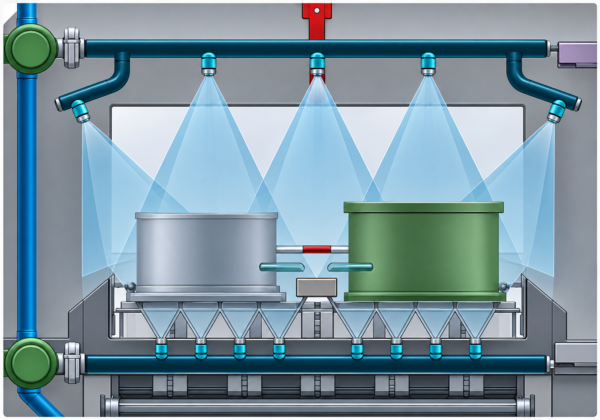
- Correcta dosificación del detergente: concentraciones bajas reducen la eficacia; concentraciones excesivas aumentan costes, generan más espuma y pueden dificultar el aclarado.
- Temperatura del proceso: especialmente crítica en la fase de lavado, ya que mejora la eliminación de grasas y proteínas y limita el crecimiento microbiano.
- Control de la velocidad de paso de las cajas: asegura tiempos mínimos de contacto con el detergente.
- Control estricto de niveles de los baños: evita pérdidas de eficacia por dilución excesiva.
- Control de la espuma en los baños: la materia orgánica acumulada, la alcalinidad del detergente y la turbulencia de las bombas favorecen la formación de espuma, muy perjudicial para el funcionamiento de la lavadora. Puede producir cavitación en las bombas y reducir drásticamente el efecto mecánico. También puede provocar mal funcionamiento de los filtros rotativos.
- Gestión del consumo de agua y energía: las pérdidas por arrastre, fallos en el control de nivel, formación de espuma o mala orientación de boquillas afectan directamente a los costes operativos y a la eficacia del proceso.
En instalaciones con aguas duras, resulta igualmente importante prevenir la acumulación de incrustaciones calcáreas en las cajas y en la maquinaria, utilizando detergentes formulados para aguas incrustantes y realizando desincrustaciones periódicas de la instalación.
Sistemas de desinfección en equipos SHA
La desinfección puede realizarse de dos formas principales:
- En una única fase: combinando limpieza y desinfección en el mismo paso mediante productos detergentes con acción biocida.
- En dos fases diferenciadas: con una etapa específica de desinfección tras el lavado, aplicada mediante boquillas correctamente posicionadas, a la concentración y presión adecuadas.
En ambos casos, el diseño del equipo y la verificación periódica del proceso son esenciales para garantizar resultados consistentes.
¿Cómo elegir el sistema de lavado más adecuado para tu instalación?
A la hora de seleccionar la lavadora más adecuada, conviene valorar los siguientes aspectos:
- Tipo y grado de suciedad de los elementos a lavar.
- Volumen diario de elementos a procesar.
- Diseño y material de las cajas y bandejas.
- Espacio disponible y accesibilidad de la zona de lavado.
- Diseño higiénico del equipo: materiales y construcción.
- Capacidad de reciclado de aguas.
- Grado de automatización.
- Sistema de secado o escurrido.
- Fiabilidad y servicio de asistencia técnica para la puesta en marcha y posventa.
Selección de detergentes y desinfectantes para sistemas SHA
La elección de los productos químicos a utilizar en las distintas etapas del proceso es determinante para conseguir la máxima eficacia del sistema. Los principales criterios de selección son:
- Material del elemento a limpiar: los polímeros plásticos y el acero inoxidable son los más habituales en industria alimentaria. El aluminio (presente en algunas bandejas y moldes) no es compatible con productos alcalinos. Algunos aceros son poco resistentes a los productos clorados.
- Residuo a eliminar: los residuos de materia orgánica (grasas, proteínas, azúcares) se eliminan mejor con detergentes alcalinos. En la industria quesera, los moldes microperforados requieren detergentes ácidos para desincrustar los poros de forma eficaz.
- Turbulencia en los baños: es imprescindible utilizar detergentes con alta capacidad de control de espuma; en algunos casos, será necesario incorporar antiespumantes en los baños de prelavado o lavado.
- Temperatura de lavado: a altas temperaturas no deben utilizarse detergentes clorados.
- Calidad físico-química del agua: en aguas duras, son necesarios detergentes con alto contenido en ingredientes complejantes/secuestrantes. En aguas corrosivas, debe evitarse el uso de productos clorados.
Para la desinfección, existen diferentes opciones según el proceso y las restricciones de la instalación. Los productos detergentes-desinfectantes de fase única permiten simplificar el proceso y son especialmente adecuados cuando el tiempo de contacto de la fase de desinfección es muy limitado. Es importante que todos los productos biocidas utilizados cumplan con el Reglamento (UE) 528/2012 de Biocidas o dispongan del correspondiente registro en la DGSP para uso en industria alimentaria, según RD 3349/1983 de Plaguicidas.
Productos Proquimia para sistemas SHA
Proquimia dispone de una gama de productos específicamente formulados para dar respuesta a las exigencias técnicas de los sistemas de higiene por aspersión. Los productos de fase única más utilizados son:
- Fortex TA: detergente-desinfectante alcalino de espuma controlada, diseñado para limpieza automática en túneles de lavado y procesos CIP. Combina alta capacidad detergente sobre residuos proteicos, lipídicos e hidratos de carbono con acción bactericida certificada según UNE-EN 13697 (al 3,5% a 40 °C en 15 min). Apto para dosificación controlada por conductividad. Registro de plaguicida DGSP n.º 26-20-13064-HA.
- Ecoplus D: detergente-desinfectante alcalino clorado para limpieza y desinfección en una sola fase en túneles de lavado y circuitos CIP. Especialmente eficaz frente a Listeria monocytogenes. Totalmente exento de espuma. Compatible con aguas de alta dureza. Registro de plaguicida n.º 15-20-02885-HA.
- Desocal AG: detergente-desinfectante-desincrustante ácido para aplicaciones donde se requiere eliminar incrustaciones calcáreas simultáneamente a la desinfección. Especialmente indicado para moldes microperforados en la industria quesera, limpieza de cajas de fruta (con validación de eliminación de residuos de fungicidas por debajo del límite de detección estándar) y procesos exentos de cloro. Registro de plaguicida DGSP n.º 21-20-10906-HA.
Otras gamas de productos utilizados según las necesidades son:
- Gama Fortex: detergentes alcalinos de espuma controlada.
- Gama Desocal: desincrustantes ácidos de espuma controlada.
- Gama antiespumantes: tanto en base a copolímeros OE-OP como en base a silconas.
- Gama de desinfectantes de baja espuma: base cloro, ácido peracético o aminas terciarias.
¿Cómo validar y asegurar la calidad del proceso de limpieza?
Para la validación del proceso, en primer lugar se deben definir los parámetros de control, establecidos en función del tipo de elemento y los residuos a eliminar:
- Tiempo de cada fase y velocidad de paso.
- Presión de trabajo de bombas y de enjuague.
- Concentración de detergente y/o desinfectante.
- Temperatura de lavado.
Una vez establecidos los parámetros de control, para la validación del proceso, se procesan los elementos y utensilios, utilizando las peores condiciones previsibles de carga de residuos. Durante el proceso, se controla que las condiciones definidas en el protocolo se mantengan, y se realizan como mínimo los siguientes controles sobre los elementos procesado:
- Control de la espuma.
- Control de pH u otros residuos químicos.
- Control visual.
- Control microbiológico.
- Control de patógenos (opcional, según el nivel de riesgo del proceso).
- Control de secado.
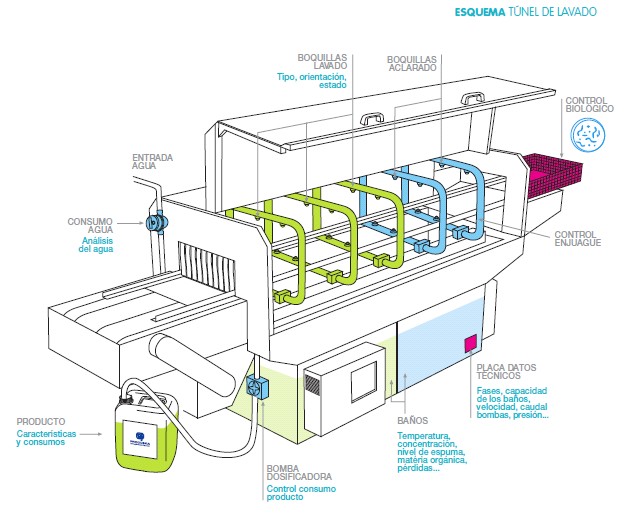
Para garantizar que los parámetros se mantienen de forma continua una vez validado el proceso, es imprescindible disponer de sistemas de control integrados en las lavadoras. Estos sistemas deben ser capaces de monitorizar datos en tiempo real y generar alertas sobre desviaciones en los parámetros críticos.
En Proquimia, el sistema Proguard Sentinel permite visualizar y controlar en remoto la conductividad de los baños, la temperatura, la presión de recirculación, el consumo de detergente y antiespumante, y las alarmas de nivel de producto, optimizando los recursos y facilitando la trazabilidad del proceso.
Mantenimiento de los equipos SHA: la paradoja de la máquina más sucia de la planta
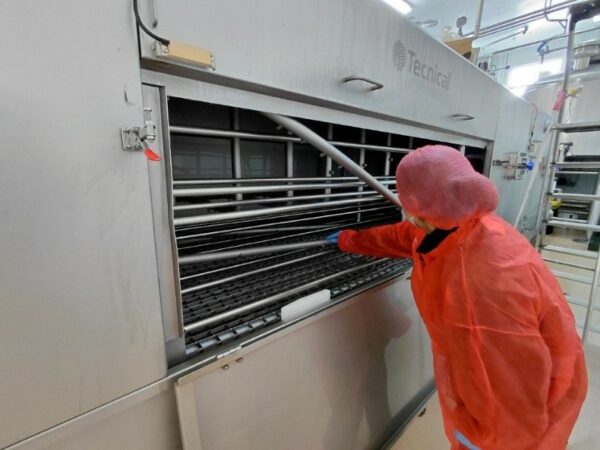
En muchas instalaciones se da la paradoja de que los túneles y armarios de lavado son los equipos más sucios de la planta de producción. Un mantenimiento preventivo riguroso es imprescindible para garantizar la eficacia del proceso a lo largo del tiempo.
Las revisiones periódicas deben incluir:
- Estado de los colectores y boquillas: obturaciones, fijación y orientación (con el uso diario pueden haberse desplazado)
- Funcionamiento de los sistemas de control de temperatura y concentración de químico.
- Estado de los sistemas de dosificación de químicos (bomba, tubos, conexiones).
- Estado de las cortinas separadoras y de las gomas, juntas y burletes de puertas y compuertas.
- Pérdidas excesivas en desagües o rebosaderos de baños.
- Estado de los filtros rotativos de los baños de lavado.
- Estado de las electroválvulas de agua, vapor, etc.
- Fugas en tuberías de entrada de agua, vapor o químicos.
- Tiempos correctos de los programas de limpieza y presión de las bombas de lavado.
El programa de limpieza y desinfección del propio equipo debe incluir:
- Limpieza y desincrustación periódica del interior de la máquina.
- Limpieza y desincrustación periódica del exterior de la máquina.
Conclusiones: los sistemas SHA como elemento fundamental de la seguridad alimentaria
La implantación de sistemas de higiene por aspersión permite avanzar hacia procesos de limpieza más controlados, reproducibles y eficientes, reduciendo significativamente el riesgo de contaminaciones cruzadas asociadas a elementos reutilizables como cajas, bandejas o utensilios.
Estos sistemas facilitan la estandarización de los procedimientos de limpieza y desinfección, mejoran el control operativo y aportan mayor fiabilidad a los programas de higiene. Este nivel de control no solo contribuye a asegurar la inocuidad de los alimentos, sino que también optimiza el uso de recursos y mejora la eficiencia global de la planta.
No obstante, la eficacia real de un sistema SHA no depende únicamente de su instalación, sino de un enfoque integral que incluya un diseño adecuado del equipo, una correcta operación, la elección de los productos detergentes y desinfectantes más adecuados, los sistemas de dosificación y control más avanzados, su validación inicial y un riguroso control y mantenimiento a lo largo del tiempo. Solo la combinación de estos factores garantiza resultados consistentes y sostenibles en términos de higiene, seguridad alimentaria y productividad.
¿Qué parámetros hay que controlar en un SHA para garantizar la eficacia?
Los parámetros críticos son la concentración del detergente (controlable por conductividad), la temperatura del baño de lavado, la presión de las bombas de aspersión, la correcta orientación de las boquillas y la velocidad de paso de los elementos por el túnel. La acumulación de espuma en los baños es uno de los factores de fallo más frecuentes y debe también monitorizarse activamente.
¿Cuándo es necesario usar un detergente ácido en lugar de uno alcalino en un sistema SHA?
Se recomienda un detergente ácido cuando el residuo principal son incrustaciones calcáreas (habitual en zonas con agua dura), cuando se limpian moldes microperforados de la industria quesera (donde los poros acumulan incrustaciones de caseína mineral), o cuando el material del elemento a limpiar no es compatible con los álcalis, como algunas bandejas de aluminio.
¿Es obligatorio usar biocidas con registro específico en los sistemas de lavado de industria alimentaria?
Sí. El Reglamento (UE) 528/2012 de Biocidas establece que los productos desinfectantes utilizados en superficies en contacto con alimentos (tipo de producto PT4) deben estar autorizados antes de su uso. En España, el registro de productos plaguicidas de la DGSP certifica los productos autorizados para este uso, según RD 3349/1983 de Plaguicidas. El uso de productos desinfectantes/bioicidas sin registro adecuado representa una no conformidad grave en cualquier auditoría de certificación (IFS, BRC, ISO 22000).
¿Cómo se controla la concentración de detergente en un túnel de lavado automático?
El método más fiable y habitual es la dosificación controlada por conductividad. Los detergentes alcalinos tienen una curva de conductividad conocida que permite al sistema dosificar automáticamente para mantener la concentración dentro del rango de trabajo validado. Sistemas como Proguard Sentinel permiten monitorizar en tiempo real la conductividad de los baños, la temperatura y el consumo de producto, con alertas automáticas en caso de desviación.
¿Con qué frecuencia debe validarse el proceso de limpieza de un túnel de lavado?
El proceso debe validarse inicialmente antes de su puesta en marcha y revalidarse siempre que cambie algún parámetro crítico: tipo de elemento o residuo, producto químico, concentración de trabajo, temperatura del agua o equipos de dosificación.
Las auditorías IFS, BRC e ISO 22000 exigen evidencias documentales de esta validación, así como registros del control operativo del proceso.

¿Quieres más información?
Te ayudamos
De acuerdo con el Reglamento (UE) 2016/679, General de Protección de Datos (RGPD), le facilitamos la información básica sobre el tratamiento de sus datos personales:
- Responsable del tratamiento: PROQUIMIA, S.A.
- Finalidad del tratamiento: Gestionar el envío de información, la resolución de consultas y/o la recogida de datos para posibles relaciones comerciales.
- Legitimación: Consentimiento del interesado.
- Destinatarios: No se cederán datos a terceros, salvo obligación legal.
- Derechos: Tiene derecho a acceder, rectificar y suprimir los datos, así como a otros derechos, como se explica en la información adicional.
- Información adicional: Puede consultar la información adicional y detallada sobre protección de datos en nuestra página web, en la sección: Política de privacidad
¿Quieres más información?
Te ayudamos


Política de privacidad | Aviso legal | Política de cookies | Sistema interno de información © PROQUIMIA S.A.